
 SA
 English
 عربى
 Español
 中文简体

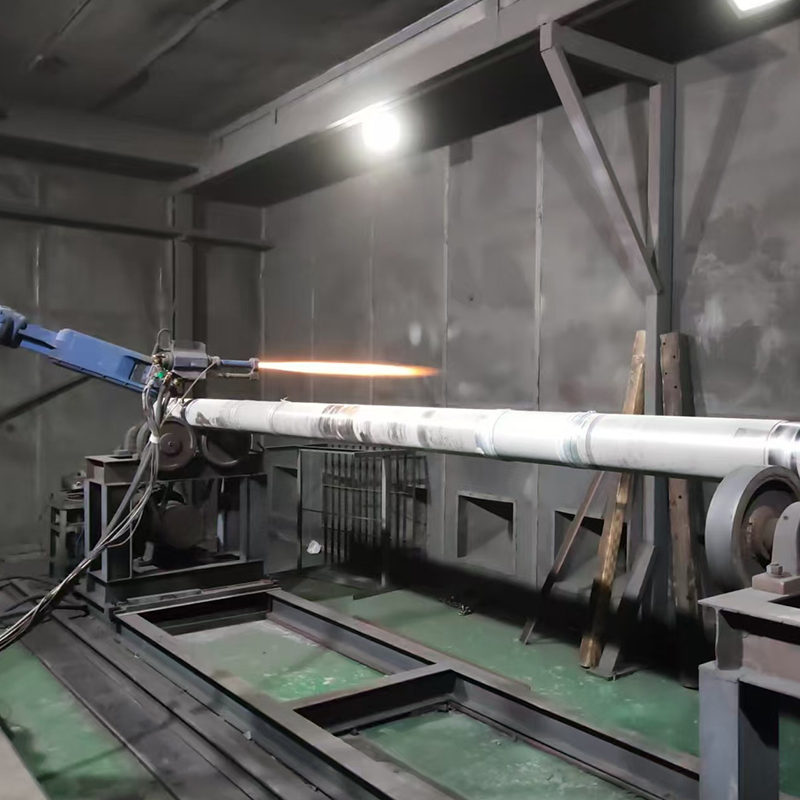
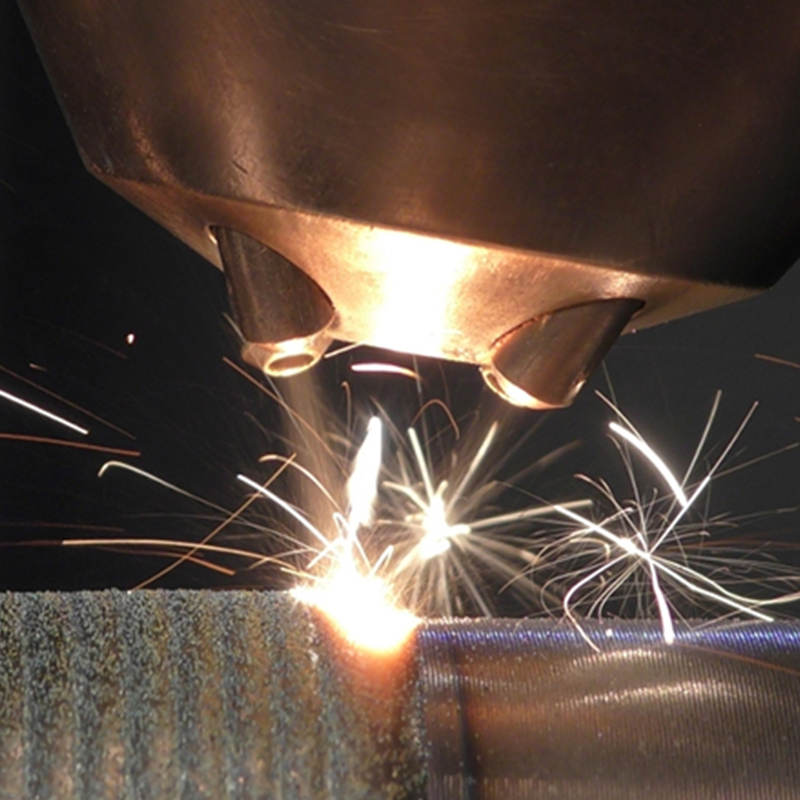
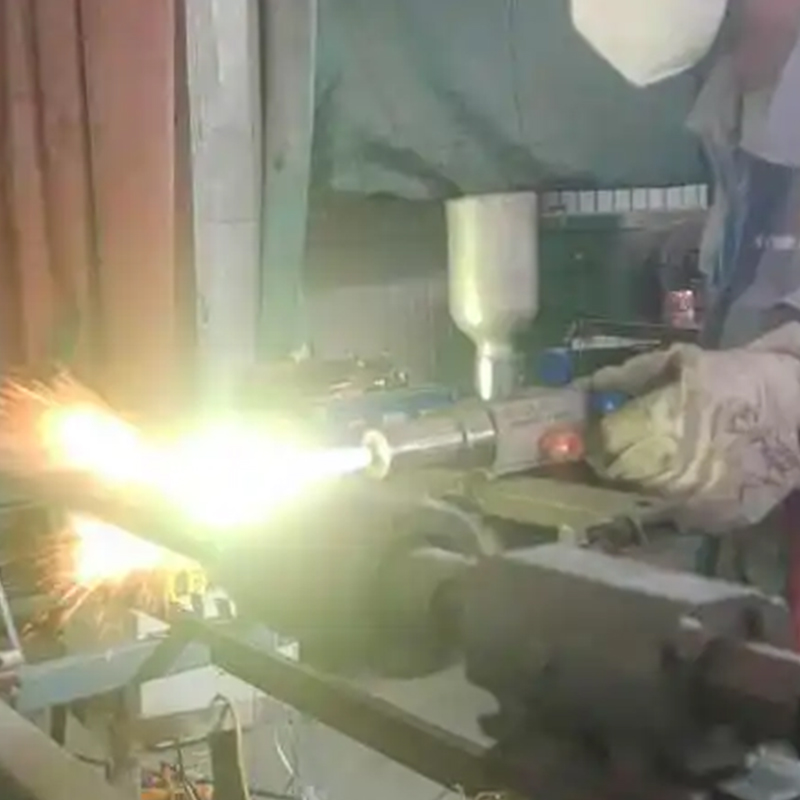
يقع HVOF - رش وقود الأكسجين عالي السرعة - في الطرف الأكثر صرامة من عائلة الرش الحراري. بدلاً من إذابة السلك أو المسحوق في لهب لطيف، يقوم مسدس HVOF بحرق الأكسجين والوقود في غرفة مضغوطة ودفع العادم عبر فوهة متقاربة ومتباعدة. والنتيجة هي طائرة نفاثة أسرع من الصوت، غالبًا ما تكون سرعتها أعلى من 2 ماخ، وتحمل جزيئات المسحوق بسرعة 600 إلى 1000 م/ث قبل أن تصطدم بقطعة العمل. تصل هذه الجسيمات شبه منصهرة وليست سائلة تمامًا، وتتسطح إلى شرائح رقيقة متداخلة، وتشكل طبقة كثيفة ومترابطة بإحكام، وعادةً ما تكون مضغوطة بدلاً من التوتر.
يفسر هذا المزيج سبب استمرار العملية في الظهور أينما يجب على السطح أن ينجو من التآكل أو التآكل أو التجويف أو التلامس المنزلق: أكمام المضخة، وحواف الصمام، والقضبان الهيدروليكية، وأعمدة المروحة، ولفائف آلات الورق. نستعرض أدناه ما يحدث فعليًا في المقصورة، وما هي المعلمات المهمة حقًا، وأين تحصل أنظمة التدفئة والتهوية وتكييف الهواء (HVOF) على تكلفتها - وهي نفس الأشياء التي ننظر إليها كل يوم عندما يرسل لنا العميل جزءًا مهترئًا ووصفًا لما قتله.
محتوى
عملية رش HVOF، خطوة بخطوة
1. إعداد السطح يحدد السقف
يبدأ كل طلاء HVOF قبل وقت طويل من إطلاق النار. تتم إزالة الشحوم من الأجزاء، ثم يتم تفجيرها بالحبيبات، عادةً باستخدام الألومينا الزاويّة، إلى خشونة تبلغ تقريبًا Ra 4 إلى 6 ميكرومتر. يمنح هذا المظهر الجانبي للبقع الأولى شيئًا يمكن الإمساك به ميكانيكيًا. يتم إخفاء الخيوط وأوجه الختم ومجلات المحمل، لأنه لا يمكن إزالة طبقة 300 ميكرومتر من الخيط الرفيع دون تلف. نحن أيضًا نبقي الفجوة بين التفجير والرش قصيرة - فالسطح الذي تم تفجيره حديثًا يلتقط الرطوبة والغبار بسرعة مدهشة.
2. الاحتراق وتسارع الغاز
داخل البندقية، يحترق الأكسجين والوقود - الكيروسين أو البروبان أو البروبيلين أو الهيدروجين، اعتمادًا على المعدات - في غرفة احتراق مضغوطة. يتوسع الغاز الساخن عبر الفوهة ويخرج بسرعة تفوق سرعة الصوت. إن ضغط الغرفة ونسبة الأكسجين إلى الوقود هما الرافعتان اللتان تحددان سرعة النفاث ودرجة حرارة اللهب، ويتم ضبطهما دائمًا معًا بدلاً من ضبطهما في كل مرة.
3. حقن المسحوق والتدفئة أثناء الطيران
يتم تغذية المسحوق في النفاث بغاز حامل، عادة ما يكون النيتروجين. تعتبر الجسيمات الموجودة في نطاق 15 إلى 45 ميكرومتر نموذجية. وقت البقاء في اللهب هو بضعة ميلي ثانية فقط، لذلك يصل المسحوق إلى الركيزة شبه المنصهرة. هذا هو بالضبط ما يحتاجه كربيد التنغستن: حرارة كافية للتشوه عند الاصطدام، وليست كافية لتكسير مرحلة الكربيد وفقدان الصلابة.
4. التأثير والتناثر والتراكم
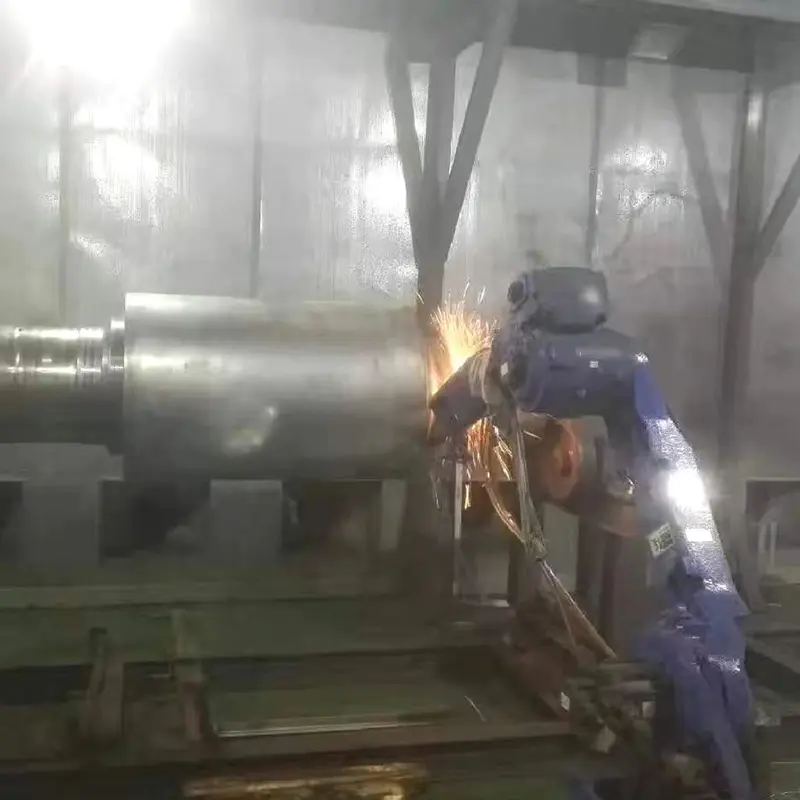
عند الاصطدام، يتسطح كل جسيم ليتحول إلى قرص رفيع ويتجمد في أجزاء من الثانية، بمعدل تبريد يبلغ حوالي 10⁶ كلفن/ثانية. يتم بناء الطلاء بممرات تتراوح من 10 إلى 30 ميكرومترًا بينما يدور الجزء على قرص دوار أو تنتقل البندقية عبره على الروبوت. تتم مراقبة مسافة الرش ودرجة حرارة الجزء وسرعة البندقية طوال الوقت، لأن درجة حرارة الجزء المنجرف هي واحدة من أهدأ الطرق لإحداث الشقوق.
5. التبريد والتشطيب
تحافظ طائرات الهواء على قطعة العمل في درجة حرارة أقل من 150 إلى 200 درجة مئوية تقريبًا بين التمريرات. بعد الرش، يتم طحن الطلاءات أو لفها أو تشطيبها بشكل فائق حتى تصل إلى التسامح النهائي. بالنسبة لمهمة التآكل، يتم في بعض الأحيان تطبيق مادة مانعة للتسرب رقيقة من البوليمر لإغلاق المسامية المترابطة المتبقية.
يشكل اختيار المعدات جميع الخطوات الخمس بشكل أكبر مما يتوقعه معظم الناس. يحمل المسدس ذو الاحتراق المستقر والفوهة المتوافقة جيدًا نافذة أكثر إحكامًا لسرعة الجسيمات، والتي تظهر مباشرة في كثافة الطلاء وقوة الروابط.
 خدمة طلاء الرذاذ الحراري الأسرع من الصوت HVOF خدمة رش HVOF للأسطح المعدنية، باستخدام سرعة جسيمات عالية لإنتاج طبقات كثيفة ذات مسامية منخفضة وأكسدة منخفضة. عرض المنتج →
معلمات العملية التي تحدد جودة الطلاء
لا يوجد رقم واحد يصنع طلاء HVOF جيدًا. نافذة العملية عبارة عن توازن، وكل قيمة أدناه تتغير عندما يتغير الوقود أو المسحوق أو هندسة الأجزاء. تعامل مع هذه الأمور كنقاط بداية للتجارب، وليس كقواعد ثابتة.
| المعلمة | النطاق النموذجي | ما يتحكم فيه |
|---|---|---|
| نسبة الأكسجين إلى الوقود | 1.0–1.3 × قياس العناصر المتكافئة | درجة حرارة اللهب وسرعة الغاز. غني جدًا بالوقود المهدر، والهزيل جدًا يسخن الكربيدات |
| ضغط غرفة الاحتراق | 0.5-1.0 ميجا باسكال | سرعة الطائرة الضغط العالي يعطي جزيئات أسرع وبقع أكثر كثافة |
| مسافة الرش | 150-300 ملم | يوازن بين التسخين أثناء الطيران ومدخلات الحرارة إلى الركيزة |
| معدل تغذية المسحوق | 30-100 جم/دقيقة | سمك لكل تمريرة وكفاءة الترسيب |
| سرعة الجسيمات | 600-1000 م/ث | أقوى مؤشر منفرد للكثافة وقوة الروابط |
| سمك لكل تمريرة | 10-30 ميكرومتر | يحافظ على الضغط المتبقي منخفضًا ويحد من ارتفاع درجة الحرارة |
ومن الناحية العملية، فإن العامل الأكثر أهمية هو سرعة الجسيم عند الاصطدام. تتسطح الجزيئات الأسرع بقوة أكبر وتملأ الفراغات بشكل أفضل وتترك الطلاء مضغوطًا. درجة الحرارة مهمة بنفس القدر، ولكن في الاتجاه المعاكس: الحرارة الزائدة وطلاء الكربيد يفقد المرحلة ذاتها التي تجعله مقاومًا للتآكل.
الطلاءات المطبقة عادة مع HVOF
ترتبط العملية ارتباطًا وثيقًا بمجموعة صغيرة من المواد، يتم اختيار كل منها لوضع ارتداء محدد:
- كربيد التنغستن – الكوبالت (WC-Co) - العمود الفقري للتآكل والتآكل، بدءًا من أكمام المضخة وحتى رافعات سحب الأسلاك.
- كربيد التنغستن والكوبالت والكروم (WC-CoCr) - يضيف مقاومة للتآكل لمياه البحر والطين والخدمات الكيميائية.
- كربيد الكروم - كروم النيكل (Cr₃C₂-NiCr) - يحافظ على الصلابة عند درجة حرارة مرتفعة، وهو أمر شائع في سيقان الصمامات ومكونات الغلاية.
- النيكل والكروم وسبائك مماثلة - يستخدم عندما تكون الحماية من التآكل أو طبقة الرابطة المرنة أكثر أهمية من ذروة الصلابة.
- السبائك القائمة على الكوبالت - للتآكل المنزلق والتجويف على الأجزاء الهيدروليكية والبحرية.
تتراوح السماكة النهائية النموذجية من 100 إلى 500 ميكرومتر، اعتمادًا على بدل التآكل وهندسة الجزء. تحت حوالي 50 ميكرومتر، يبدأ تأثير المسامية والركيزة في السيطرة؛ فوق ما يقرب من 600 ميكرومتر، يصعد الضغط المتبقي والتكلفة بسرعة.
مطابقة الطلاء لوضع التآكل
يستدعي التآكل الكاشطة والتآكل والتجويف والغضب إجابات مختلفة حتى عندما يبدو الجزء الأساسي متطابقًا. تحتاج دافعة مضخة الملاط المعرضة للرمل إلى طبقة كربيد سميكة؛ قد يكون أداء جسم الصمام الذي يتعامل مع الوسائط الساخنة المسببة للتآكل بشكل أفضل مع مزيج من السيراميك والكربيد أو طبقة كربيد الكروم التي تحافظ على صلابته عند درجة الحرارة. إن مراجعة سطح الفشل - سواء كان مخدوشًا أو مثقوبًا أو متآكلًا في مسارات ناعمة - عادةً ما يؤدي إلى تضييق نطاق الاختيار بشكل أسرع من أي ورقة مواصفات.
 جسم الصمام المطلي بكربيد التنجستن جسم الصمام المطلي لتطبيقات الصمامات المقاومة للتآكل، مع خيارات كربيد التنجستن أو السبائك أو السيراميك وصلابة تصل إلى HRC65. عرض المنتج →
حيث يؤتي رش HVOF ثماره
ينجح الاقتصاد عندما يكون وقت التوقف عن العمل مكلفًا ويكون التآكل متوقعًا. تشمل الأمثلة الشائعة ما يلي:
- أعمدة المضخة والأكمام وحلقات التآكل وأسطح الدفع في خدمة تغذية الملاط والكيماويات والغلايات
- الغطاسون وقضبان المكبس والصمام ينبع تحت التآكل المنزلق
- أجسام الفراشة وصمام البوابة والأقراص والمقاعد في تدفق جلخ
- أعمدة المروحة والمغازل والبكرات التي يجب أن تقاوم التآكل دون فقدان التوازن
- أدوات الصب والختم التي تتعرض للحرارة بالإضافة إلى التآكل
- براميل سحب الأسلاك، وعجلات البرج، وبكرات التوجيه
بالنسبة لأجهزة المضخة والصمام على وجه التحديد، عادةً ما يعتمد اختيار الطلاء على مقدار التآكل المصاحب للتآكل. أ نظرة عامة على حلول صناعة المضخات والصمامات غالبًا ما تكون أسرع طريقة لمقارنة طرق الطلاء لوسط معين ودرجة حرارة معينة.
 القطب مضخة كربيد التنغستن لمعدات المضخة مكون مضخة قوي مقاوم للتآكل والتآكل للمضخات والصمامات الصناعية، مع معالجة مخصصة وطلاءات اختيارية من السيراميك أو كربيد التنغستن. عرض المنتج →
HVOF مقارنة بالرش بالبلازما واللهب
HVOF ليس هو الحل دائمًا. إن متطلبات خط الرؤية وجهد الإخفاء والتكلفة الاستهلاكية تجعلها غير مناسبة للأجزاء الكبيرة جدًا أو المكونات منخفضة القيمة. تساعد المقارنة السريعة على تحديد التوقعات.
| عملية | سرعة الجسيمات | مصدر الحرارة | أفضل ملاءمة نموذجية |
|---|---|---|---|
| HVOF | 600-1000 م/ث | احتراق الوقود الأوكسجيني | الكربيدات، التآكل والانزلاق، الطلاءات ذات الكثافة الحرجة |
| بلازما | 300-800 م/ث | قوس كهربائي | السيراميك والمواد عالية الذوبان، مساحات كبيرة، هندسة معقدة |
| رذاذ اللهب | 50-150 م/ث | الاحتراق، وسرعة منخفضة | أعمال البناء والإنقاذ، وطبقات التآكل منخفضة التكلفة |
يتم جمع المزيد من التفاصيل حول كيفية اختلاف هذه المسارات، بما في ذلك اختيار الغاز وأمثلة الحالة، في موقعنا دليل لHVOF ورش اللهب الأسرع من الصوت .
الحدود والاعتبارات العملية
العمل الصادق في HVOF يعني الاعتراف بالقيود. العملية عبارة عن خط رؤية، لذا فإن التجاويف الداخلية التي يقل قطرها عن معين تتطلب فوهات خاصة أو طريقة مختلفة تمامًا. يتطلب الإخفاء عمالة كثيفة في الأجزاء المعقدة. تعتبر الطلاءات رقيقة مقارنة بطبقات اللحام، لذلك لا يمكن إعادة بناء الجزء الذي تم اهتراءه بعد تجاوز الحد المسموح به ببساطة باستخدام الرش. وتكون العملية صاخبة وساخنة ومغبرة، حيث تستثمر المتاجر الجيدة بكثافة في استخراج الأسلحة والتحكم في الصوت، وليس فقط في البندقية.
مراقبة الجودة تستحق نفس الاهتمام. يتم فحص قوة الرابطة والمسامية والصلابة الدقيقة وتكوين الطور على الكوبونات أو العينات المصاحبة، ويتم التحقق من سمك الطلاء على الجزء نفسه. إن الطلاء الذي يتم قياسه بشكل صحيح ولكنه فقد مرحلته الكربيدية سوف يفشل مبكرًا، ولهذا السبب لا يزال الفحص المجهري للمقطع العرضي أكثر أهمية من مقياس السُمك وحده.
جلب العملية إلى الأجزاء الخاصة بك
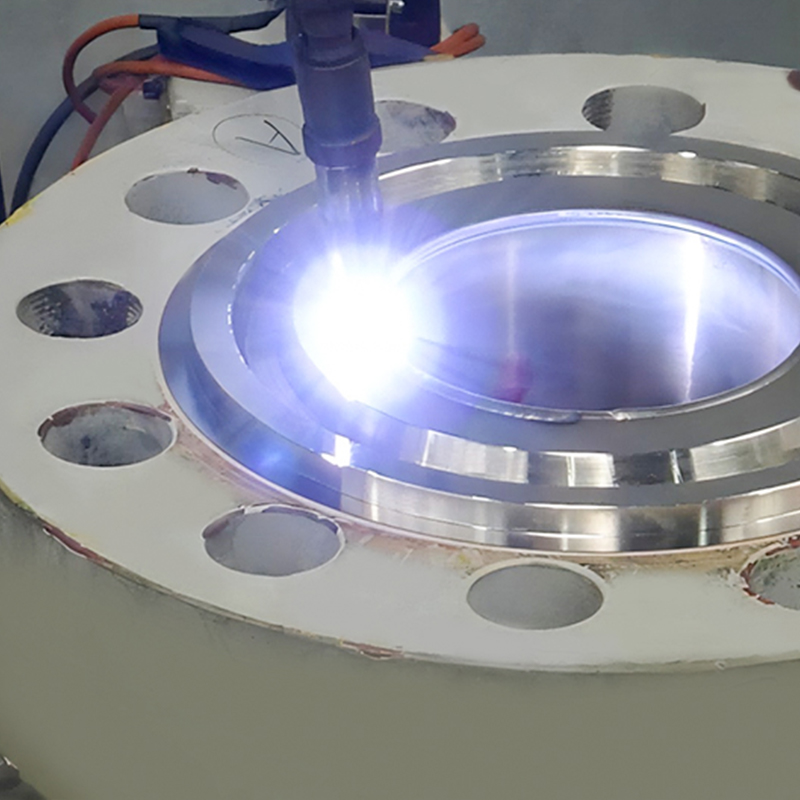
لقد أمضينا سنوات في تشغيل HVOF جنبًا إلى جنب مع خطوط اللهب بالبلازما والقوس والأسلاك، ويتكرر الدرس: تكون العملية جيدة بقدر الإعداد وانضباط المعلمات المحيطة بها. تعمل منشأة Yancheng الخاصة بنا، والتي تم تشغيلها في عام 2025 بمساحة إنتاج تبلغ 20000 متر مربع، على تشغيل رش اللهب الأسرع من الصوت كجزء من منصة رش حراري أوسع تغطي المضخة والصمام والبتروكيماويات والصب بالقالب وسحب الأسلاك ومكونات أشباه الموصلات.
إذا كنت تقوم بوزن HVOF مقابل مسار طلاء آخر، فأرسل إلينا رسم الأجزاء والمادة الأساسية ووصفًا لكيفية فشلها. سنخبرك بوضوح ما إذا كانت عملية اللهب الأسرع من الصوت هي الأداة الصحيحة، وإذا لم تكن كذلك، فسنقول ذلك.

 Top